

EDM FAQ - Häufig gestellte Fragen
Antworten auf häufig gestellte Fragen für den Bereich Funkenerosion (EDM)
Sie suchen schnell & einfach Antworten auf häufig gestellte Fragen zum Thema Funkenerosion (EDM)? Dann sind Sie in unserem bedra FAQ genau richtig. Sollten Ihnen die hier gegebenen Antworten nicht ausreichen, können Sie uns jederzeit kontaktieren.
Inhaltsverzeichnis
Grundlagen & allgemeine Informationen
Wie funktioniert Funkenerosion?
In einer Arbeitswanne mit isolierender Flüssigkeit gleitet - berührungslos und endlos – „das Werkzeug", eine Drahtelektrode mit angelegter Spannung, durch „ein Werkstück“, das ist die zweite Elektrode. Der Effekt: Ein Funkeninferno rund um die Drahtelektrode. Hochleistungselektronik triggert Impulsgeneratoren. Rund eine Millionen Entladungen pro Sekunde. Schnittgeschwindigkeiten bis zu 400 mm² / min und mehr. Plasmatemperaturen über 10.000° C – und trotzdem bleibt das Werkstück kalt.
Das bedeutet: Metallatome verdampfen explosionsartig und graben einen Mikro-Canyon durch das Werkstück, µm-genau, hochpräzise und nach programmierter Spur. Die entsprechenden Drahtelektroden zur Funkenerosion stammen von bedra.
Was ist ein Nachschnitt bei der Drahterosion und warum wird er eingesetzt?
Ein Nachschnitt ist ein zusätzlicher Bearbeitungsschnitt, der nach dem Hauptschnitt beim Drahterodieren durchgeführt wird. Dabei wird nur noch eine geringe Materialmenge abgetragen.
Nachschnitte dienen insbesondere dazu, die Maß- und Formgenauigkeit zu verbessern und eine feinere Oberflächenqualität zu erzielen. Mit jedem Nachschnitt können Bearbeitungsabweichungen aus dem vorherigen Schnitt weiter reduziert und die Kontur präziser ausgearbeitet werden.
Wie viele Nachschnitte erforderlich sind, hängt von der gewünschten Präzision und Oberflächengüte sowie vom Werkstoff, der Werkstückhöhe, dem Erodierdraht und der eingesetzten Maschinentechnologie ab.
Wie beeinflussen die Spülbedingungen den Drahterodierprozess?
Die Spülung hat einen wesentlichen Einfluss auf die Stabilität des Drahterodierprozesses. Sie unterstützt dabei, abgetragenes Material und Partikel aus dem Erodierspalt zu entfernen und stabile Bedingungen für die elektrischen Entladungen aufrechtzuerhalten.
Ungünstige Spülbedingungen können zu instabilen Entladungen, einer geringeren Schneidleistung, Beeinträchtigungen der Oberflächenqualität und einem erhöhten Risiko für Drahtbrüche führen.
Die Spülbedingungen werden unter anderem durch Werkstückgeometrie, Werkstückhöhe, Düsenposition und die eingesetzte Maschinentechnologie beeinflusst. Bei Anwendungen mit schwierigen Spülbedingungen kann zusätzlich die Wahl eines geeigneten Erodierdrahts zur Prozessstabilität beitragen.
Wo wird Funkenerosion eingesetzt?
Funkenerosion ist die unangefochtene Schlüsseltechnologie bei der Herstellung von anspruchsvollen Form- und Stanzwerkzeugen für die Serienproduktion von Metall- und Kunststoffteilen quer durch alle Industriebereiche. Hinzu kommt die direkte Bearbeitung komplexer Präzisionskomponenten. Geometrievielfalt und Geometrietreue sind dabei entscheidende Erodier-Vorteile. Auch unkonventionelle Lösungen werden problemlos realisiert: Regelflächen mit extremer Konizität oder mit kleinsten Innenradien, Innengewinden und Hinterschneidungen. Jeder von uns ist längst Nutznießer der Funkenerosion: Ob wir auf die Uhr schauen, uns trocken rasieren, in Auto, Bahn oder Flugzeug steigen, telefonieren, spielen oder auf Stapelstühlen sitzen … Ein Glied in der Prozesskette formt immer ein bedra Erodierdraht.
Wie wähle ich den richtigen Erodierdraht für meine Anwendung?
Hierbei ist im ersten Schritt unser Drahtfinder sehr hilfreich und schränkt die Auswahl passend auf die geeignetsten Drahtlösungen ein. Für darüber hinausgehende Anfragen steht unser EDM Applikationsteam zur Verfügung.
Was sind die Vorteile von beschichtetem Erodierdraht?
Beschichtete Erodierdrähte können gegenüber konventionellen blanken Messingdrähten eine höhere Schneidleistung, bessere Prozessstabilität und eine höhere Oberflächenqualität ermöglichen. Die Beschichtung beeinflusst das Entladungsverhalten im Erodierprozess und kann dazu beitragen, die verfügbare Energie effizienter für den Materialabtrag zu nutzen.
Je nach Drahttyp und Anwendung bieten beschichtete Erodierdrähte insbesondere Vorteile bei hohen Werkstücken, anspruchsvollen Spülbedingungen, hohen Anforderungen an Präzision und Oberflächengüte sowie bei der Reduzierung der Bearbeitungszeit.
Welcher beschichtete Erodierdraht am besten geeignet ist, hängt unter anderem von der EDM-Maschine, dem Werkstückmaterial, der Werkstückhöhe, der gewünschten Oberflächenqualität und dem Bearbeitungsziel ab.
Ein Beispiel: Im Vergleich zu herkömmlichem Messingdraht kann der Einsatz von gapstar® ONE die Berarbeitungsgeschwindigkeit um bis zu 60 Prozent erhöhen. Berücksichtigt man den Drahtverbrauch und den Maschinenstundensatz, so werden die Kosten um mehr als 37 Prozent gesenkt.
Beschädigt die Funkenerosion mein Werkstück?
Die Funkenerosion ist ein thermisches Abtragsverfahren, bei dem infolge getakteter Funkenentladungen sehr kleine Materialmengen lokal aufgeschmolzen und abgetragen werden. In den ersten Jahrzehnten waren die Generatortechnik und die Regelungstechnik noch nicht sehr ausgereift, so dass insbesondere beim funkenerosiven Senken am Werkstück häufig eine sehr ausgeprägte Randzone mit thermischen Schädigungen, wie Rissen, Gefügeumwandlungen und Eigenspannungen entstand. Besondere Bedeutung in der Funkenerosion hat die sog. „weiße Randschicht“ erlangt, die durch das sehr schnelle Wiedererstarren von aufgeschmolzenem Material entsteht. Aufgrund des extrem feinkörnigen oder auch amorphen Gefüges erscheint diese Zone in Schliffbildern weiß. Noch immer verbinden viele Anwender die Funkenerosion mit einer unvermeidbar starken Schädigung der Bauteilrandzone.
Bei der modernen Drahterosion sind die Energieimpulse aber derart kurz und so geregelt, dass die Wärme nur äußerst geringfügig in das Werkstück eindringen kann. Insbesondere durch die Anwendung von Nachschnitten mit sukzessiv reduzierter Entladeenergie lässt sich die thermische Beeinflussung heute auf weniger als 1 µm begrenzen. Dies ist eine Größenordnung, in der auch die thermische Beeinflussung durch zerspanende Verfahren wie Schleifen oder Hartfräsen liegt.
Durch die Drahterosion kann es aufgrund Oxidation und Ablagerug von Rückständen auch zu Verfärbungen der Oberfläche kommen. Die lassen sich jedoch mit handelsüblichen Reinigungsmitteln leicht entfernen.
Welche Materialien können erodiert werden?
Die Erodierbarkeit setzt eine gewisse elektrische Mindestleitfähigkeit des Werkstoffes voraus. Metalle und metallische Legierungen sind daher gut erodierbar. Beim Erodieren gängige Metalle sind Stähle, Aluminiumlegierungen, Titanlegierungen, Nickellegierungen, Kupfer und Buntmetalle. Auch Sinterwerkstoffe, die aus Hartphase(n) und Bindephase(n) bestehen, lassen sich erodieren. Selbst wenn die Hartphase ein elektrischer Isolator ist, kann aufgrund der elektrischen Leitfähigkeit der Bindephase die Erodierbarkeit gegeben sein. Klassische Beispiele für Sinterwerkstoffe in der Funkenerosion sind Hartmetalle und PKD (polykristalliner Diamant) sowie vermehrt auch spezielle keramische Werkstoffe. Auch Graphite lassen sich funkenerosiv bearbeiten. Probleme können auftreten, wenn Werkstücke mit einer nichtleitenden Beschichtung versehen sind bzw. starke Oxidschichten aufweisen, oder wenn der Werkstoff größere nichtleitende Phasen oder Verunreinigungen, wie nichtmetallische Einschlüsse, aufweist. Mechanische Eigenschaften wie Festigkeit und Zähigkeit üben dagegen keinen Einfluss auf die Erodierbarkeit aus.
Welche Materialien können nicht erodiert werden?
Elektrisch nicht leitende Materialien und Halbleiter können nicht erodiert werden. Dazu zählen unter anderem:
- Holzund
- Kunststoffe
- Glas
- Keramikwerkstoffe
- Silizium
Kann Erodierdraht wiederverwendet werden?
Der Draht kann nicht unmittelbar wiederverwendet werden, da der Draht während des Erodierprozesses verschleißt. Er kann jedoch recycelt werden. Hierfür eignet sich ideal unser Nachhaltigkeitsprinzip bedra360.
Wie hoch darf mein Werkstück maximal sein?
Die maximale Höhe des Werkstücks wird generell durch die Größe der Drahterodieranlage bestimmt, d.h. durch den maximalen Verfahrweg der Z-Achse. Bei Standardmaschinen beträgt die max. Schneidhöhe i.d.R. wenigstens 250 mm. Je nach Baugröße kann die Schneidhöhe bis zu 1000 mm betragen. Durch spezielle Umbauten von Maschinen konnten jedoch noch größere Höhen realisiert werden. Ab Höhen von 100-150 mm ist die Verwendung eines Drahtdurchmessers von 0,30 mm oder größer ratsam, um eine effiziente Bearbeitung zu gewährleisten.
Können bedra Drahtelektroden auf allen Erodiermaschinen genutzt werden? Was muss ich beachten?
Die meisten bedra Produkte können universell auf allen gängigen Draht Erodiermaschinen eingesetzt werden. Es gibt jedoch Drähte, die speziell für bestimmte Maschinentypen der Hersteller entwickelt wurden und daher für einen Einsatz auf anderen Maschinen nicht unbedingt geeignet sind. Unser Drahtfinder führt Sie aufgrund des Maschinentyps und weiterer Anwendungskriterien zur optimal geeigneten bedra Drahtelektrode. Für darüber hinausgehende Anfragen steht unser EDM Applikationsteam zur Verfügung.
In welchen Spulengrößen und Aufmachungen ist der Erodierdraht erhältlich
In unserer Spulenübersicht finden Sie alle bei bedra erhältlichen Spulen. Neben den Spulenabbildungen finden Sie hier auch die Spulen-Maße, sowie das maximale Füllgewicht je Spule. Hier können Sie zudem nach dem Produktbereich EDM filtern.
Weiterhin finden Sie auf den jeweiligen Detailseiten der EDM-Produkte unter dem Punkt "Lieferprogramme" die möglichen Aufmachung je Durchmesser.
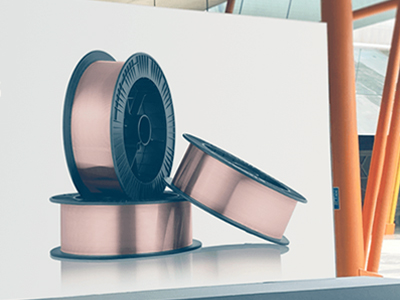
Was macht die patentierte bedra Spule so besonders?
Die patentierte und innovative 12-eckige Form verhindert ein Wegrollen. Damit können bedra Erodierdrähte sachgemäß liegend gelagert werden und die Arbeitssicherheit wird gewährleistet.
Wo finde ich die aktuellen Metallpreise?
In unserem Metallpreisinformationssystem finden Sie tagesaktuellen Metallpreise. Angezeigt werden Devisen und die Preise der Rohmetallen. Die Metallpreise werden Ihnen wahlweise als Grafik, Tabelle oder im Monatsdurchschnitt angezeigt.
Was ist der Unterschied zwischen Messingdraht und beschichtetem Erodierdraht?
Messing-Erodierdraht besteht aus einer homogenen Kupfer-Zink-Legierung, während beschichteter Erodierdraht zusätzlich über eine funktionale Beschichtung um das Kernmaterial verfügt. Diese Beschichtung beeinflusst das Entladungs- und Bearbeitungsverhalten bei der Drahterosion.
Messingdraht ist eine bewährte Lösung für eine Vielzahl von Standardanwendungen. Beschichtete Erodierdrähte können zusätzliche Vorteile bieten, wenn höhere Schneidleistungen, eine bessere Oberflächenqualität, höhere Präzision oder anspruchsvollere Bearbeitungsbedingungen gefordert sind.
Welche Variante am besten geeignet ist, hängt unter anderem von der EDM-Maschine, dem Werkstückmaterial, der Werkstückhöhe, der gewünschten Oberflächengüte und dem gewünschten Verhältnis zwischen Performance und Bearbeitungskosten ab.
Erodierdraht-Auswahl & Performance
Warum empfehlen wir den Einsatz von gapstar® ONE?
Aus den Stärken der Drahtgenerationen cobracut®, broncocut® und topas® wurde die neue Schichttechnologie TRIMPAC® entwickelt, die beim gapstar® ONE erstmalig zum Einsatz kommt. Das Besondere an gapstar®ONE ist, dass die Leistung sowohl im Hauptschnitt als auch in den ersten Nachschnitten massiv ansteigt, aber gleichzeitig eine hohe Schnittpräzision erreicht wird(Ra = 0,25). In zahlreichen Laborversuchen sowie praktischen Anwendungen wurde belegt, dass gapstar®ONE den Durchsatz gegenüber Messingdraht um bis zu 60% erhöht. Berücksichtigt man den Drahtverbrauch und den Maschinenstundensatz, so werden die Kosten um mehr als 37 Prozent gesenkt.
Ein weiterer großer Vorteil ist die Kompatibilität über alle Erodiermaschinenhersteller und Maschinentypen hinweg sowohl mit einer harten (gapstar® ONE.9) als auch zwei weichen Draht-Varianten (gapstar® ONE.5 und gapstar® ONE.4). Es sind also keine umständlichen Anpassungen nötig, um die hohe Schneidleistung abzurufen und die Maschinenkapazität wird mit mit gapstar® ONE optimal ausgenutzt.
Weitere Informationen finden Sie auf der gapstar® ONE Produktseiten.
Welche Unterschiede gibt es zwischen gapstar® ONE und anderen beschichteten Drähten?
Der Unterschied von gapstar® ONE zu anderen beschichteten Drähten liegt in der Performance über alle Schnitte hinweg bei gleichzeitig hoher Präzision und guter Oberflächenqualität. Das Besondere ist, dass die Leistung sowohl im Hauptschnitt als auch in den ersten Nachschnitten massiv ansteigt, aber gleichzeitig eine hohe Schnittpräzision erreicht wird (Ra = 0,25). gapstar® ONE deckt so einen sehr breiten Anwendungsbereich ab, d.h. von einfachen Schnitten bis hin zu Präzisionsarbeiten mit bis zu 4 Schlichtstufen.
Weiterhin handelt es sich bei gapstar® ONE um eine ganz neue Generation von beschichtetem Erodierdraht die sich TRIMPAC® Technologie nennt und eine Neuheit in der Welt der Drahterosion ist.
Weitere Informationen finden Sie auf der gapstar® ONE Produktseiten und in der nächsten Frage (Welche Vorteile bietet gapstar® ONE gegenüber einem beschichteten Draht?).
Welche Vorteile bietet der gapstar® ONE gegenüber einem beschichteten Draht?
gapstar® ONE ist das erste Produkt unserer neuen Schichttechnologie TRIMPAC®. Wir hatten das Ziel, unseren Kunden ein neues Werkzeug an die Hand zu geben, das deutlich mehr Produktivität bietet als alle bekannten Leistungsdrähte. Und das in einem attraktiven Preisrahmen. In die Entwicklung von TRIMPAC® sind die Stärken unserer Drahtgenerationen cobracut®, broncocut® und topas® eingeflossen. Das hat zur Folge, dass gapstar® ONE deutlich schneller schneidet als alle Drähte der vorherigen Generationen.
Die weiteren Vorteile unserer neuen Drahtgeneration sind:
- gapstar ONE® bietet Plug and Play Kompatibilität auf allen Maschinen. Somif funktioniert der Draht auf Maschinen mit Blankdraht-Technologien als auch auf Maschinen mit beschichteten Schneidtechnologien.
- gapstar® ONE lässt sich mit den vorhandenen Standardtechnologien Ihrer Maschine betreiben. Es sind also keine umständlichen Anpassungen nötig, um die hohe Schneidleistung abzurufen.
- gapstar® ONE zeichnet sich weiterhin durch eine gute Stabilität bei schlechten Spülbedingungen aus die in der Praxis immer wieder zum Alltag gehören.
- Mit gapstar® ONE erreicht man bislang unerreichte Schneidleistung für vielfältige Anwendungen mit einem sehr attraktiven Preis-Leistungs Verhältnis. In zahlreichen Laborversuchen sowie praktischen Anwendungen wurde belegt, dass gapstar® ONE den Durchsatz gegenüber Messingdraht um bis zu 60% erhöht. Berücksichtigt man den Drahtverbrauch und den Maschinenstundensatz, so werden die Kosten um mehr als 37 Prozent gesenkt.
- gapstar®ONE ist in 3 verschiedenen Varianten erhältlich: Der Typ ONE.9 eignet sich für zylindrische und leicht konische Schnitte auf allen Erodiermaschinen. Die Typen ONE.5 und ONE.4 wurden für speziell für die Konikbearbeitung entwickelt.
Weitere Informationen finden Sie auf der gapstar® ONE Produktseiten.
Was bedeutet TRIMPAC®?
TRIMPAC® ist die neueste & patentierte Schichttechnologie von bedra. Aus den Stärken der Drahtgenerationen cobracut®, broncocut® und topas® wurde die neue Schichttechnologie TRIMPAC® entwickelt. Die Bezeichnung TRIMPAC® steht für „Triple Impact Sheath“, was darauf hinweisen soll, dass die TRIMPAC®-Beschichtung drei Effekte miteinander kombiniert:
1. Der Draht hat eine dünne Oxidschicht, die wie ein Halbleiter wirkt und Fehlentladungen verhindert, was die Schnittqualität fördert.
2. Der erhöhte Zinkanteil im Mantel wirkt abtragsfördernd und steigert zugleich die Verschleißbeständigkeit.
3. Die Oberfläche hat eine spezielle Struktur, die sich positiv auf die Schneidleistung und die Schneidqualität auswirkt.
In Summe haben diese Effekte zur Folge, dass die Drähte mit TRIMPAC® Schichttechnologie deutlich schneller schneidet als alle Drähte der vorherigen Generationen.
Die TRIMPAC® Drahtbeschichtung finden Sie in unserem neuen EDM-Hochleistungsdraht-Generation gapstar® ONE.
Weitere Informationen finden Sie auf der gapstar®ONE Produktseiten.
Was ist der Unterschied zwischen gapstar® ONE.9, ONE.5 und ONE.4?
Die drei gapstar® ONE Varianten basieren auf derselben TRIMPAC® Beschichtungstechnologie, unterscheiden sich jedoch in Zugfestigkeit und Dehnung und sind dadurch für unterschiedliche Bearbeitungsanforderungen ausgelegt.
gapstar® ONE.9 besitzt eine Zugfestigkeit von 900 MPa und eine Dehnung von mehr als 1 %. Durch seine hohe Steifigkeit und Geradheit eignet sich der Draht insbesondere für Anwendungen mit zuverlässiger automatischer Einfädelung, hoher Schneidleistung und präziser Bearbeitung.
gapstar® ONE.5 besitzt eine Zugfestigkeit von 500 MPa und eine Dehnung von mehr als 10 %. Die weichere Ausführung ist für konische Schnitte ausgelegt.
gapstar® ONE.4 ist mit 430 MPa Zugfestigkeit und einer Dehnung von mehr als 30 % die extraweiche Variante und eignet sich insbesondere für extreme Koniken.
Welche Variante am besten geeignet ist, hängt daher vor allem von der benötigten Drahtflexibilität, dem Konikwinkel und der jeweiligen Bearbeitungsaufgabe ab.
Was ist der Unterschied zwischen hartem und weichem Erodierdraht?
Harte und weiche Erodierdrähte unterscheiden sich hauptsächlich in ihrer Zugfestigkeit und Dehnung. Diese mechanischen Eigenschaften beeinflussen das Verhalten des Drahts bei der Einfädelung und während der Bearbeitung.
Harte Erodierdrähte besitzen eine höhere Zugfestigkeit und eine geringere Dehnung. Durch ihre höhere Steifigkeit und Geradheit eignen sie sich insbesondere für präzise Bearbeitungen und eine zuverlässige automatische Einfädelung.
Weiche Erodierdrähte verfügen über eine geringere Zugfestigkeit und eine höhere Dehnung. Ihre größere Flexibilität macht sie insbesondere für konische Schnitte geeignet, bei denen der Draht größere Winkel in den Drahtführungen abbilden muss.
Welcher Drahttyp geeignet ist, hängt von der EDM-Maschine, dem Konikwinkel, den Anforderungen an die Präzision und der jeweiligen Bearbeitungsaufgabe ab.
Wie beeinflusst der Durchmesser des Erodierdrahts Präzision und Schneidleistung?
Der Durchmesser des Erodierdrahts beeinflusst unter anderem die möglichen Konturen, Innenradien, Schnittbreite und Prozessstabilität bei der Drahterosion.
Dünnere Erodierdrähte ermöglichen besonders kleine Radien und filigrane Konturen und werden deshalb beispielsweise in der Mikroerosion eingesetzt. Gleichzeitig stellen sehr kleine Drahtdurchmesser höhere Anforderungen an Drahtführung, Einfädelung und Prozessstabilität.
Größere Drahtdurchmesser bieten eine höhere mechanische Stabilität und können – abhängig von Maschine, Werkstück und Technologie – Vorteile bei der Bearbeitungsleistung bieten.
Der optimale Drahtdurchmesser hängt daher von der gewünschten Kontur, Präzision, Werkstückhöhe, dem Werkstoff und den Möglichkeiten der eingesetzten EDM-Maschine ab.
Welcher Draht zu Ihrer Anwendung passt, können Sie mit unserem Drahtfinder ermitteln.
Welcher Erodierdraht eignet sich für die automatische Einfädelung?
Für eine zuverlässige automatische Einfädelung eignen sich insbesondere Erodierdrähte mit hoher Geradheit und ausreichender Steifigkeit. Diese Eigenschaften unterstützen den Draht dabei, die Drahtführungen und die Startbohrung zuverlässig zu passieren und Einfädelunterbrechungen zu reduzieren.
Härtere Erodierdrähte mit höherer Zugfestigkeit sind für die automatische Einfädelung in der Regel vorteilhaft. gapstar® ONE.9 kombiniert beispielsweise eine Zugfestigkeit von 900 MPa mit hoher Steifigkeit und exzellenter Geradheit und eignet sich damit besonders für Anwendungen, bei denen eine zuverlässige automatische Einfädelung wichtig ist.
Welcher Erodierdraht am besten geeignet ist, hängt zusätzlich vom Maschinentyp, Drahtdurchmesser, der Geometrie der Startbohrung und den jeweiligen Bearbeitungsbedingungen ab.
Was ist die blac technology?
blac technology steht für „bedra lattice amplified coating“ und ist eine weiterentwickelte Beschichtungstechnologie für Erodierdrähte. Sie kombiniert eine mikrostrukturierte Oberfläche mit netzartig eingebetteten Halbleitermaterialien.
Durch diese Struktur wird jede Funkenentladung effizienter in das Werkstück eingekoppelt, sodass ein größerer Anteil der verfügbaren Energie für den funkenerosiven Materialabtrag genutzt werden kann. Dadurch kann die Schneidleistung erhöht werden, während die Prozesssicherheit auf hohem Niveau erhalten bleibt.
Gleichzeitig trägt die Technologie zu einer höheren Energieeffizienz bei, da pro bearbeitetem Werkstück weniger elektrische Energie benötigt wird. Die ersten Erodierdrähte mit blac technology sind topas® blac G undblacspark® H.
Warum empfehlen wir beim Einsatz von Messingdraht den betterbrass?
Wir empfehlen für die Standard-Anwendungen unseren neuen und innovativen betterbrass, da dieser in der Regel eine Mehrleistung hinsichtlich der Performance beim Erodieren bietet, die mit steigender Werkstückhöhe nochmal besser zur Geltung kommt.
Weiterhin zeichnet sich betterbrass neben dem sehr guten Preis-Leistungsverhältnis auch durch die folgenden Eigenschaften aus:
- Absolute Prozesssicherheit
- Plug-and-Play auf allen Maschinentypen
- Bis zu 10% mehr Schneidleistung
- Hohe Sauberkeit
- Problemlose automatische Einfädelbarkeit
Schnelleres Erodieren. Weniger Drahtverbrauch. Geringere Drahtkosten
Weitere Informationen finden Sie auf der betterbrass Produktseite.
Welche Unterschiede gibt es zwischen betterbrass und einem Standard-Messingdraht?
Die Unterschiede von betterbrass gegenüber einem normalen Messingdraht zeichnen sich durch eine neuartige Legierung, der bis zu 10% höheren Schneidleistung und der universellen Einsetzbarkeit auf allen Erodiermaschinen aus.
Weitere Informationen finden Sie auf der betterbrass Produktseite und in der nächsten Frage (Welche Vorteile bietet betterbrass gegenüber einem Standard-Messingdraht?).
Welche Vorteile bietet betterbrass gegenüber einem Standard-Messingdraht?
Der Schlüssel zur Realisierung von betterbrass waren Weiterentwicklungen in unseren Kerntechnologien Stranggießen und Wärmebehandlung. Hierdurch ist es unseren Ingenieuren gelungen, eine Drahtelektrode aus einer neuartigen Legierung zu generieren und damit die Performance auf ein neues Niveau zu heben.
Legierung und Gießtechnik bilden bei betterbrass schon bei der Urformung die Grundlage für hohe Prozessleistung und -stabilität. Die speziell entwickelte Wärmebehandlung vollendet dann die gewünschte Materialstruktur.
Das Ergebnis ist eine Steigerung der Schneidleistung um bis zu 10%. So wird weniger Draht verbraucht und es werden unmittelbar Kosten gesenkt. Dieser Effekt wird bei größeren Werkstückhöhne nochmals deutlicher. Zuverlässigkeit und Präzision erfüllen dabei die höchsten Ansprüche an blanke Messingdrähte.
betterbrass verbindet einen schlanken Fertigungsprozess mit einer bislang unerreichten Leistungscharakteristik:
- Absolute Prozesssicherheit
- Plug-and-Play auf allen Maschinentypen
- Bis zu 10% mehr Schneidleistung
Schnelleres Erodieren. Weniger Drahtverbrauch. Geringere Drahtkosten
Weitere Informationen finden Sie auf der betterbrass Produktseite.
Welche Oberflächengüte kann mit topas® plus G erreicht werden?
topas® plus G kann für die Erzeugung höchster Oberflächengüten eingesetzt werden.
Welcher Erodierdraht eignet sich für japanische EDM-Maschinen?
Allgemein kann man für japanische Maschinen wie z.B. Sodick, Fanuc oder auch Mitsubishi für den Standard unseren betterbrass ONE.9 anführen und für hohe Produktivität unseren gapstar® ONE.9 mit der neuen TRIMPAC® Technologie. Für Makino empfiehlt sich neben betterbrass ONE.9 für den Standard auch der topas® H.E.A.T. hohe Produktivität.
Weitere geeignete und empfohlene Drahtlösungen je nach geforderter Applikation entnehmen Sie bitte unserem Drahtfinder.
Welcher Erodierdraht eignet sich für höchste Präzision und feinste Oberflächen?
Für Anwendungen mit höchsten Anforderungen an Präzision und Oberflächengüte eignet sich insbesondere topas® blac G. Der beschichtete Hochleistungs-Erodierdraht mit blac technology wurde speziell für hochpräzise Bearbeitungen entwickelt.
Mit geeigneten Maschinentechnologien können Oberflächengüten von Ra < 0,10 µm erreicht werden. Gleichzeitig ermöglicht topas® blac G eine bis zu 15 % höhere Schneidleistung gegenüber herkömmlichen Drähten dieses Segments wie A-, G- und AH-Drähten.
Die tatsächlich erreichbare Oberflächenqualität hängt jedoch immer auch von der eingesetzten EDM-Maschine, der Technologie, dem Werkstück und der Bearbeitungsstrategie ab.
Was verursacht eine schlechte Oberflächenqualität bei der Drahterosion?
Eine unzureichende Oberflächenqualität bei der Drahterosion kann unterschiedliche Ursachen haben. Dazu zählen ungeeignete Bearbeitungsparameter, unzureichende Spülbedingungen, eine nicht optimal abgestimmte Schnitt- und Nachschnittstrategie sowie verschlissene Drahtführungen oder Stromkontakte.
Auch die Auswahl des Erodierdrahts und die verwendete Maschinentechnologie beeinflussen die erreichbare Oberflächengüte.
Bei hohen Anforderungen an die Oberfläche sollten daher der gesamte Erodierprozess, die Anzahl und Einstellung der Nachschnitte sowie die eingesetzte Drahtelektrode aufeinander abgestimmt werden. Für Anwendungen mit höchsten Anforderungen an Präzision und Oberflächengüte bietet bedra beispielsweise topas® blac G.
Welcher Erodierdraht eignet sich besonders für die Serienproduktion?
Für die Serienproduktion bietet sich aufgrund seiner einzigartig hohen Schneidleistung unser neuer Drahttyp gapstar® ONE.9 an.
Wie kann die Wahl des Erodierdrahts die Bearbeitungskosten beeinflussen?
Die Wahl des Erodierdrahts kann einen wesentlichen Einfluss auf die gesamten Bearbeitungskosten haben. Der reine Drahtpreis ist dabei nur ein Faktor. Schneidgeschwindigkeit, Drahtverbrauch, Bearbeitungszeit, Prozesssicherheit und die Anzahl der erforderlichen Schnitte können die Kosten eines Bauteils wesentlich stärker beeinflussen.
Ein leistungsfähigerer Erodierdraht kann deshalb trotz eines höheren Einkaufspreises die gesamten Bearbeitungskosten reduzieren. Eine höhere Schneidleistung kann Maschinenstunden einsparen, während stabile Bearbeitungsbedingungen dazu beitragen können, Unterbrechungen und unnötigen Drahtverbrauch zu reduzieren.
Für einen wirtschaftlichen Vergleich sollte daher der gesamte EDM-Prozess und nicht nur der Drahtpreis betrachtet werden. Mit dem bedra EDM Kostenvergleichsrechner lassen sich unterschiedliche Drahtlösungen und deren Einfluss auf die Bearbeitungskosten vergleichen.
Welcher Erodierdraht eignet sich für Werkstücke mit einer Höhe von über 100 mm?
Für die meisten Maschinentypen empfehlen wir unseren neuen Drahttyp gapstar® ONE.9. Eine sichere Empfehlung erhalten Sie durch unseren Drahtfinder.
Welcher Erodierdraht eignet sich bei schlechten Spülbedingungen?
Für die meisten Maschinentypen empfehlen wir unseren neuen Drahttyp gapstar® ONE.9. Eine sichere Empfehlung erhalten Sie durch unseren Drahtfinder.
Was verursacht Drahtbruch bei der Drahterosion und wie kann er vermieden werden?
Drahtbruch kann entstehen, wenn der Erodierprozess instabil wird oder der Draht thermisch bzw. mechanisch zu stark belastet wird. Mögliche Einflussfaktoren sind unter anderem unzureichende Spülbedingungen, ungeeignete Maschinenparameter, eine nicht optimal eingestellte Drahtspannung oder Drahtgeschwindigkeit sowie verschmutzte oder verschlissene Drahtführungen und Stromkontakte.
Auch die Werkstückgeometrie, wechselnde Werkstückhöhen und die Wahl des Erodierdrahts können die Prozessstabilität beeinflussen.
Um Drahtbrüche zu reduzieren, sollten die Maschinenparameter und Spülbedingungen auf die jeweilige Anwendung abgestimmt sowie Drahtführung, Stromkontakte und Drahtlauf regelmäßig kontrolliert werden. Darüber hinaus sollte ein Erodierdraht gewählt werden, der zu Maschine, Werkstück und Bearbeitungsanforderung passt.
Den passenden Erodierdraht für Ihre Anwendung finden Sie mit unserem Drahtfinder
Werkstoffe & Spezialanwendungen
Kann man mit topas® plus G auch Hartmetall bearbeiten?
Ja, topas® plus G ist auch für die Bearbeitung von Hartmetall geeignet.
Welcher Erodierdraht wird für konische Schnitte empfohlen?
Für das Schneiden von Koniken >7° werden Drähte mit einer Dehnung >10% empfohlen. Hierfür eignet sich unser gapstar® ONE.5 sehr gut.
Für das Schneiden von Koniken >30° werden Drähte mit einer Dehnung von >30% empfohlen. Hierfür eignet sich unser gapstar® ONE.4 sehr gut.
Für detailliertere Informationen nutzen Sie bitte unseren Drahtfinder.
Wie lautet die Draht-Empfehlung zur Bearbeitung von Hartmetall?
Zur Bearbeitung von Hartmetallen empfehlen wir die Drähte cobracut® Typ G und topas® plus G.
Welcher Erodierdraht eignet sich am besten zur Bearbeitung von Nickel- und Titanlegierungen?
Für die meisten Maschinentypen empfehlen wir unseren neuen Drahttyp gapstar® ONE.9. Eine sichere Empfehlung erhalten Sie durch unseren Drahtfinder.
Welcher Erodierdraht eignet sich am besten zur Aluminium-Bearbeitung?
Für die meisten Maschinentypen empfehlen wir unseren neuen Drahttyp gapstar® ONE.9. Eine sichere Empfehlung erhalten Sie durch unseren Drahtfinder.
Welcher Erodierdraht eignet sich am besten zur Graphit-Bearbeitung?
Für die meisten Maschinentypen empfehlen wir unseren neuen Drahttyp gapstar® ONE.9. Eine sichere Empfehlung erhalten Sie durch unseren Drahtfinder.
Was ist kontaminationsfreie Drahterosion und wann ist sie erforderlich?
Kontaminationsfreie Drahterosion kommt zum Einsatz, wenn Rückstände der Drahtelektrode auf der bearbeiteten Bauteiloberfläche möglichst vermieden werden müssen. Bei der konventionellen Drahterosion können Spuren von Kupfer und Zink aus der Elektrode auf der Werkstückoberfläche zurückbleiben.
Dies ist insbesondere bei Anwendungen mit hohen Anforderungen an die Oberflächenreinheit relevant, beispielsweise in der Medizintechnik, Luftfahrttechnik und Halbleitertechnik. In solchen Fällen können spezielle Erodierdrähte wie confreecut ONE die Kontamination mit Kupfer und Zink deutlich reduzieren und den Bedarf an nachgelagerten Reinigungsprozessen minimieren.
Welcher Erodierdraht eignet sich am besten zur kontaminationsfreien Bearbeitung?
Für Anwendungen, bei denen Kupfer- und Zinkrückstände auf der Werkstückoberfläche möglichst vermieden werden müssen, wurde confreecut ONE speziell für die kontaminationsfreie Drahterosion entwickelt.
Bei der konventionellen Drahterosion können Rückstände von Kupfer und Zink auf der bearbeiteten Oberfläche verbleiben. Dies kann insbesondere bei anspruchsvollen Anwendungen beispielsweise in der Medizintechnik, Luftfahrttechnik oder Halbleitertechnik relevant sein.
confreecut ONE verfügt über eine hochreine äußere Nickelbeschichtung. In Versuchen von bedra konnte die Kontamination mit Kupfer und Zink bei einer Bearbeitung mit zwei bis vier Nachschnitten nahezu auf null reduziert werden.
Welche Prozessparameter und wie viele Nachschnitte erforderlich sind, hängt von der jeweiligen Anwendung, dem Werkstück und der eingesetzten EDM-Maschine ab.
Welcher Erodierdraht eignet sich am besten zur Standardbearbeitung von polykristallinem Diamant (PKD) und kubischem Bornitrid (CBN)?
Hierzu lässt sich keine eindeutige Aussage treffen. Dies richtet sich nach dem Maschinentyp und Hersteller. Unser Drahtfinder hilft hier weiter.
Welcher Erodierdraht eignet sich am besten zur Mikrobearbeitung mit einem Durchmesser von 0,10 mm?
Hier empfehlen wir den microcut® CCA.
Welcher Erodierdraht eignet sich am besten zur Mikrobearbeitung mit einem Durchmesser kleiner 0,10 mm?
Hierzu lässt sich keine eindeutige Aussage treffen. Dies richtet sich nach Maschinentyp, Hersteller und konkretem Durchmesser. Unser Drahtfinder hilft hier weiter.
Service & Reklamationen
Wie unterstütze ich im Fall einer Beanstandung die Ursachenanalyse bei Berkenhoff?
Für eine zügige Ursachenanalyse sowie Fehlerbehebung ist die Überprüfung der beanstandeten Ware durch uns entscheidend. Mit einer möglichst schnellen Rücksendung wenigstens einer Drahtspule, welche den beanstandeten Fehler aufweist, unterstützen Sie daher die Reklamationsabwicklung. Eine zusätzliche kurze Beschreibung des Fehlerbildes in Bild- oder Textform ist ebenfalls sehr hilfreich. Darüber hinaus können Sie sich gerne auch persönlich an unser Applikationsteam wenden.
Draht-Handling & Lagerung
Mein Draht ist verhakt, wie kann ich Abhilfe schaffen?
Sollte ihr Draht verhakt sein, dann gehen Sie wie folgt vor: Die verhakten Windungen freilegen und mit der Schere das Bündel von Windungen zerschneiden. Alle Enden mit der Hand greifen und die Drahtlagen über den Spulenflansch abziehen.
Wie lange ist die Gewährleistungszeit für bedra Erodierdrähte?
Die Gewährleistungszeit für unseren Erodierdraht beträgt 12 Monate ab Werk. Bitte beachten Sie diesbezüglich die Hinweise zur sachgemäßen Lagerung. (Siehe Frage: Wie lagere ich die bedra Spulen am besten? und Wie lagere ich am besten eine angebrochene Spule?) Weitere Informationen dazu finden Sie auf der EDM Produktseite.
Wie lagere ich die bedra Spulen am besten?
Die Spulen unseres Erodierdrahtes sind schlag-, stoß-, staub- und oxidationssicher verpackt und so sicher vor Verschmutzungen, Beschädigungen und Verschiebungen der Drahtlagen geschützt. Die Spulen sollten deshalb bis zum Gebrauch der Erodierdrähte unbedingt in der Originalverpackung gelagert werden. Die Lagerung der Drahtspulen sollte zudem stets in horizontaler Weise erfolgen, um ein Lösen/Herabfallen einzelner Drahtwindungen und damit Störungen beim Abwickeln zu vermeiden. Nur so bleibt der hohe Qualitätsstandard unserer Erodierdrähte voll erhalten. Der Gewährleistungsanspruch erlischt bei unsachgemäßer Lagerung. Weitere Informationen dazu finden Sie auf der EDM Produktseite.
Wie lagere ich am besten eine angebrochene Spule?
Wird die Drahtmenge der Spulen nur teilweise verbraucht, sollte das Ende des Erodierdrahtes nach dem Gebrauch entweder durch Ankleben auf dem Rand des Spulenflansches oder durch Bilden einer Drahtschlaufe abgebunden werden. Denn nur durch richtiges Abbinden des Drahtendes ist sichergestellt, dass bei Wiederverwendung der angebrochenen Spulen der Erodierdraht einwandfrei abläuft. Weitere Informationen dazu finden Sie auf der EDM Produktseite.
Nachhaltigkeit
Was ist bedra360?
bedra360 – das Rundum Nachhaltigkeitsprinzip ermöglicht die Wertstoffrücknahme von Kupfer und Messingdraht und deren Rückführung in einen geschlossenen Recycling-Kreislauf. Die Rücknahme von gebrauchtem Draht-Wertstoff erfolgt durch unser autorisiertes Händlernetzwerk direkt beim Endkunden. Die Wertstoffe werden in - von bedra zur Verfügung gestellten - Transportbehältern gesammelt und anschließend von uns beim Händler abgeholt. Danach erfolgt die Wiederaufbereitung der Wertstoffe (Reinigen, Einschmelzen, Gießen) zur Produktion neuer Drähte.
Das bietet die folgenden Vorteile:
- Senkung der Metallpreisabhängigkeit
- Kostenvorteile durch Metallvergütung
- Image- und Nachhaltigkeitsgewinn ohne Zusatzkosten
Nehmen Sie mit mir und meinem Team Kontakt auf
Berkenhoff GmbH (Hauptsitz)
- Werk Kinzenbach
- Berkenhoffstraße 14
- 35452 Heuchelheim
- Deutschland
- +49 641 601 0
- +49 641 601 222
- info(at)bedra.com
Berkenhoff GmbH
- Werk Merkenbach
- Rehmühle 1
- 35745 Herborn
- Deutschland
- +49 2772 5002 0
- +49 2772 5002 155
- info(at)bedra.com
bedra Vietnam Alloy Material Co., Ltd
- Lot CN-06, Hoa Phu Industrial Park,
Mai Dinh Commune,
Hiep Hoa District, Bắc Ninh Province,
Vietnam
- +84 2043900104
- +84 2043900110
- info-asia(at)bedra.com

 English
 Deutsch
 Tiếng Việt
 中文